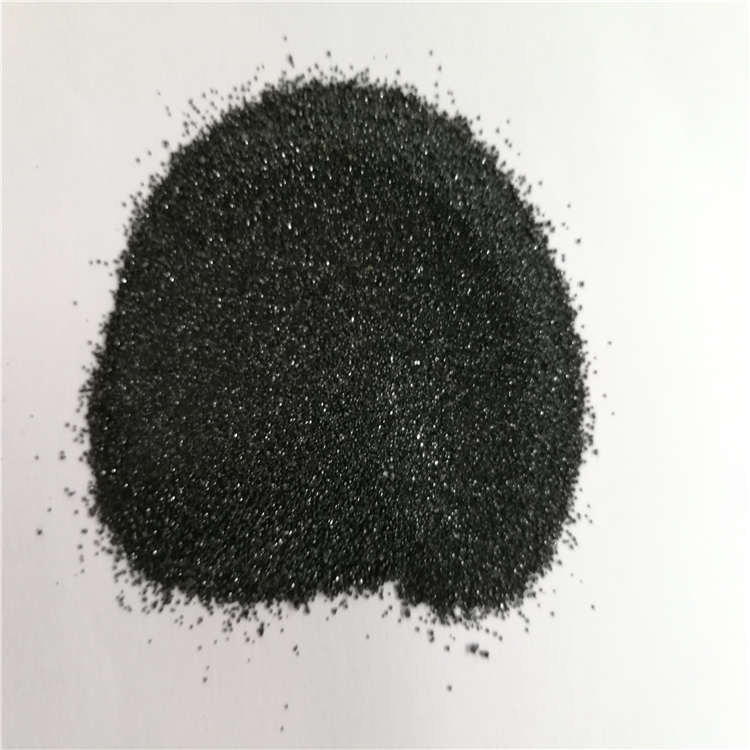
1、粒度过粗(>100μm,低于 200 目)
- 熔化不完全,产生黑点 / 结石:颗粒表层熔融,内核未熔,残留在玻璃内形成肉眼可见黑点、小黑结石,直接造成报废。
- 着色不均匀,有色斑、色条纹:粗颗粒不易在配合料中混匀;局部颗粒多→颜色深墨绿,局部少→颜色偏浅,沿玻璃液流动方向出现色纹,批次色差大。
- 着色力偏低:同样添加量,有效释放的 Cr³⁺少,颜色偏暗沉,需要提高铬矿粉添加量才能达到目标绿色,增加原料成本。
❗玻璃着色严禁大量>100μm 粗颗粒。
2、粒度适中(200‑400 目;D50:22‑38μm,行业主流 325 目)
- 在 1400‑1550℃窑炉可以充分熔融解离 Cr³⁺,分散均匀,整瓶色泽统一稳定,橄榄绿 / 深绿色纯正,极少黑点色斑。
- 着色效率稳定,添加量不用额外放大,兼顾研磨加工成本,适合啤酒瓶、饮料瓶大批量量产,是玻璃厂最通用规格。
- UV 紫外线阻隔效果均衡,很好保护瓶内饮品。
3、粒度过细(600 目以上超细粉,D50<20μm)
✅优势
- 熔融速度更快,低温即可充分释放 Cr³⁺;同等添加量下着色力更高,颜色鲜亮通透,翠绿感强,适合高档果酒瓶、精油瓶、艺术装饰玻璃。
- 几乎无未熔颗粒,黑点风险极低。
⚠️弊端
- 比表面积大,极易吸潮结块;结块团聚颗粒反而造成团状色斑。
- 扬尘大,配料损耗大,配料计量容易出现偏差。
- 超细粉铬挥发略有增加,长期运行对窑炉蓄热室有影响;研磨成本更高,采购价格上升。
粒度与选型简表
| 粒度规格 | 着色表现 | 适用场景 |
|---|---|---|
| >200 目(粗) | 黑点、结石、色斑、发色暗沉 | 不建议玻璃着色 |
| 200‑325 目 | 均匀橄榄绿,性价比高 | 普通啤酒瓶、饮料瓶量产 |
| 400 目 | 鲜亮绿色,均匀度更好 | 中高档酒瓶、果酒玻璃瓶 |
| 600‑800 目超细 | 通透翠绿,着色力高 | 高端艺术玻璃、精品容器瓶 |
补充关键提醒
- 粒度是前提,Cr₂O₃品位、杂质 SiO₂、水分同样重要;即使粒度合格,SiO₂偏高也会产生玻璃结石,水分高易结块色差。
- 不是越细越好:普通量产瓶优先 325 目;只有追求高通透翠绿才选 400‑800 目超细粉。