一、铬矿粉原料本身问题(最常见)
- 粒度偏粗、大颗粒超标 铬矿熔点约 2150℃,高于普通钠钙玻璃熔化温度 1450‑1550℃。粗颗粒熔化慢、溶解不完全,局部铬元素富集;未完全熔解的矿粉顺着料道流动,就拉出深色条纹,同时伴随黑点、色斑。
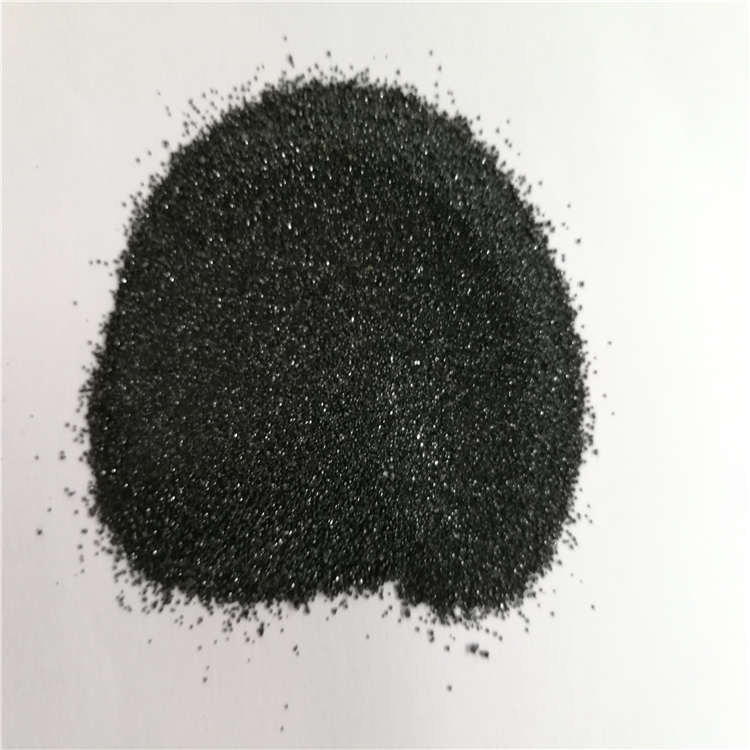
玻璃着色铬矿粉要求:325 目,严格管控>100μm 粗颗粒,粗颗粒越少,越不容易产生条纹。
- 粉料分散性差、团聚结块 铬矿粉受潮结块,混料时无法打散,投料进入熔炉形成局部高铬团块,扩散不开,沿液流产生色条纹。
- 成分批次波动大 Cr₂O₃、Fe₂O₃含量批次差异大;或者杂质 Ca、Mg 波动,改变玻璃熔体粘度,阻碍铬离子扩散,诱发垂直色条纹。
二、配料与混料问题
- 混料时间不足,混合不均匀 铬矿粉添加量很低(一般 0.1‑2%),少量着色剂混合不匀,料堆有的地方铬多、有的铬少,熔化后直接体现为条纹。
- 投料方式不合理 铬矿粉集中成堆投料,没有与石英砂、纯碱充分干混后再入炉,局部浓度过高。
三、熔炉熔制工艺(高频现场因素)
- 熔化温度偏低、保温时间不足 温度不够,铬铁矿矿物分解溶解不充分,铬离子无法充分扩散均化,形成色条纹。建议熔化温度 1480‑1550℃。
- 均化搅拌不足 玻璃液均化段搅拌弱,熔体内浓度梯度消除不掉;玻璃液流动时,浓度差就显现成流动条纹。
- 炉内还原气氛(非常关键) 炉内碳、硫化物等还原性物质,局部把 Cr³⁺(正常绿色)还原成 Cr²⁺(蓝调),局部色调不一致,出现蓝‑绿相间条纹 / 雾感缺陷。
对策:维持弱氧化气氛,可少量添加硝酸钠 NaNO₃。
- 料道温度波动、料流不稳 料道温度忽高忽低,熔体粘度变化,不同浓度玻璃液分层,成型后就出现纵向条纹。
四、快速排查原因
1)检查铬矿粉筛余,是否有大量粗颗粒;检查粉料有无受潮结块。 2)确认混料工艺,少量铬矿粉是否预混,混料时间是否足够。 3)核对熔化最高温度、保温时间。 4)确认炉内气氛,是否存在局部还原;必要时补少量硝酸钠。 5)提升玻璃液均化搅拌效果,稳定料道温度。
补充区分
- 条纹:顺着流动方向,深浅色带,根源离子浓度不均;
- 黑点 / 结石:矿粉完全没有熔化的固体颗粒,和条纹同源但缺陷表现不一样。